Dlaczego przetwarzanie płytek drukowanych jest trudne
Wielowarstwowa płytka drukowana to nie złom, tylko kompozyt: warstwy metalu przedzielone utwardzoną żywicą epoksydową wzmocnioną włóknem szklanym, z przylutowanymi elementami, z których część zawiera metale szlachetne. Zawartość złota w kilogramie płyt głównych bywa kilkadziesiąt razy wyższa niż w kilogramie rudy. Metale są w tym kompozycie związane mechanicznie i chemicznie z materiałem, którego zakład metalurgiczny nie chce przyjąć.
Cel obróbki termicznej takiego materiału został w literaturze sformułowany precyzyjnie: chodzi o usunięcie składników polimerowych, w szczególności żywic epoksydowych, przy pozostawieniu fazy mineralnej i metalicznej w postaci mniej więcej pierwotnej. To nie jest nasza teza, tylko sformułowanie niezależnego zespołu naukowego z Politechniki Wrocławskiej, opublikowane w roku, w którym powstawały założenia projektu.
Trudność nie leży w samym ogrzaniu materiału. Leży w tym, co dzieje się z fazą gazową.
- Uniepalniacze bromowane. Laminaty płytek zawierają związki bromu, które w obróbce termicznej przechodzą do gazu jako bromowodór i związki bromoorganiczne. To one, a nie sama konwersja żywicy, decydują o wymaganiach wobec ciągu gazowego.
- Okno syntezy dioksyn i furanów. W obecności węgla organicznego, halogenów i tlenu, w określonym zakresie temperatur, powstają związki, których emisja jest ograniczana najostrzej ze wszystkich. Zakres temperatur procesu i potencjał tlenowy fazy gazowej rozstrzygają o tym zjawisku.
- Tlenki azotu. Powstają powyżej temperatur, w których proces jeszcze nie musi być prowadzony. Wysokotemperaturowe ścieżki termiczne płacą tę cenę; niskotemperaturowe jej nie ponoszą.
- Pył. Rozdrobniona faza mineralna unoszona z reaktora obciąża każdy dalszy element ciągu gazowego. W literaturze przedmiotu pył wraca jako jedna z powtarzających się barier tego typu procesów.
O wykonalności instalacji do termicznego przetwarzania płytek drukowanych rozstrzyga ciąg gazowy, a jedyną skuteczną dźwignią jest zmniejszenie obciążenia tego ciągu u źródła — doborem temperatury, atmosfery procesu i sposobu odpylania — a nie rozbudowywanie oczyszczania na końcu.
Cała konstrukcja procesu opisanego niżej wynika z tego jednego założenia. Klasyczne ścieżki odzysku, hydrometalurgiczna i pirometalurgiczna, prowadzą materiał razem z frakcją organiczną przez cały proces. Nasze podejście jest odwrotne.
Odwrócenie kolejności
Założenie projektu było proste: najpierw usunąć z wsadu wszystko, co organiczne, a dopiero potem prowadzić separację i metalurgię.
Odwrócenie kolejności daje trzy skutki. Po pierwsze, problematyczne substancje są eliminowane na wczesnym etapie, w jednym kontrolowanym procesie o znanych parametrach, zamiast towarzyszyć całej dalszej ścieżce i pojawiać się w kolejnych jej węzłach. Po drugie, masa i objętość materiału kierowanego do przetwórstwa metalurgicznego istotnie spadają. Po trzecie, produktem jest materiał sypki o powtarzalnym charakterze, a nie kompozyt — co przenosi zagadnienie z obszaru rozdrabniania laminatu do obszaru klasycznej separacji i metalurgii.
Proces nie zastępuje natomiast sortowania wsadu i nie ma takiego celu. Płytki z telefonów, laptopów, telewizorów i sprzętu AGD mają różną, dobrze rozpoznaną zawartość metali, a przedsiębiorstwa skupujące zużyty sprzęt rozdzielają je i wyceniają odpowiednio do tej zawartości. Ta wiedza rynkowa jest wejściem do naszego procesu, nie jego przedmiotem.
Zgazowanie, nie piroliza
Te dwa pojęcia bywają mylone, a różnica jest istotna.
Piroliza przebiega w środowisku pozbawionym tlenu. Oprócz produktów gazowych powstają produkty ciekłe i stałe: koks pirolityczny oraz mieszanina olejów i smół, kłopotliwa z punktu widzenia utrzymania instalacji w ruchu.
Zgazowanie prowadzi się przy kontrolowanej, niewielkiej obecności czynnika utleniającego i pary wodnej. Materiał węglowy przekształcany jest w fazę gazową. W wariancie allotermicznym ciepło doprowadza się z zewnątrz, przeponowo — proces nie zależy więc od kaloryczności wsadu, co przy odpadzie elektronicznym ma znaczenie zasadnicze, bo skład wsadu bywa zmienny.
Ten kierunek nie był naszym wynalazkiem. Wskazywała go literatura przedmiotu: allotermiczne zgazowanie parowe opisywano jako metodę pozwalającą całkowicie wyeliminować frakcję organiczną bez wysokiego potencjału tlenowego fazy gazowej, przy jednoczesnym gromadzeniu lotnych zanieczyszczeń, w tym halogenków, w kondensacie wodnym.
Dlaczego niska temperatura
To jest punkt najczęściej rozumiany opacznie. Ograniczenie temperatury poniżej punktu topnienia aluminium nie służy odzyskowi aluminium. Służy ochronie urządzenia.
Powyżej tej granicy aluminium i faza szklista przechodzą w stan ciekły i zalewają wnętrze reaktora. Złoże przestaje być złożem stałym, mieszanie traci sens, a urządzenie wymaga czyszczenia po każdej kampanii. Utrzymanie procesu poniżej tej granicy pozwala traktować wsad jak materiał sypki przez cały cykl.
Niższa temperatura daje przy okazji dwie korzyści uboczne. Maleje prawdopodobieństwo syntezy najbardziej szkodliwych związków w gazie poprocesowym — dioksyn i furanów. I nie zachodzi synteza tlenków azotu, która wymaga temperatur znacznie wyższych od stosowanych w tym procesie.
Reaktor obrotowy
W literaturze reaktor obrotowy wskazywany był jako rozwiązanie optymalne dla tego typu wsadu. Opisywane urządzenia miały jednak rozmiary stołowe — największa opisana wówczas obrotowa komora zgazowania miała średnicę kilku centymetrów. Reaktor uruchomiliśmy w 2021 roku: komora o długości wewnętrznej około 2,7 metra i średnicy wewnętrznej około 1 metra. Według weryfikacji przeprowadzonej w tamtym czasie było to pierwsze takie podejście na świecie.
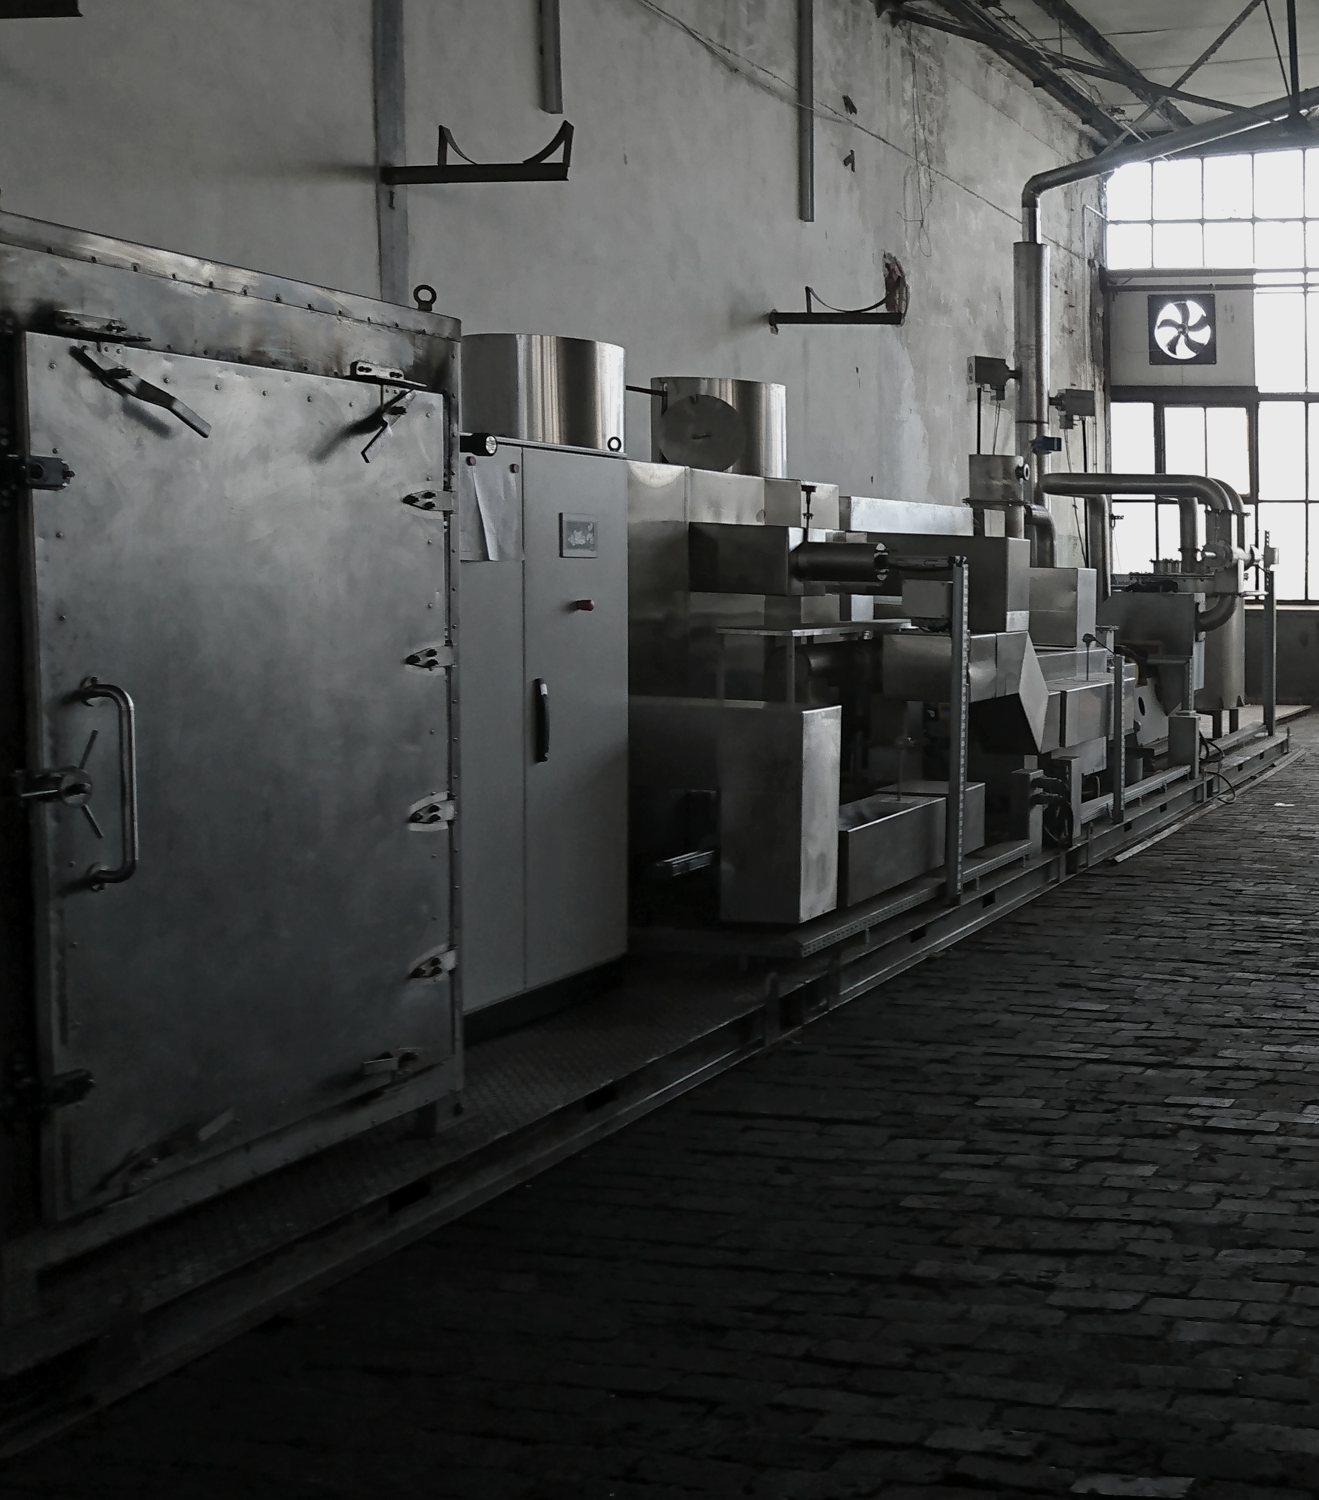
Zasada jest następująca. Ciągły obrót komory wokół osi cylindra powoduje mieszanie wsadu i wzajemne ocieranie się fragmentów. Ścieranie usuwa osad mineralny, który blokuje głębszym warstwom materiału organicznego dostęp do procesu — to zjawisko jest jedną z głównych przyczyn niepełnej konwersji w komorach nieruchomych. Do wewnętrznej powierzchni reaktora przytwierdzone są elementy podnoszące wsad w kierunku obrotu i upuszczające go grawitacyjnie w pobliżu górnego położenia. Upadek i wstrząs powodują rozwarstwienie materiału, a w zakresie temperatur powyżej punktu topnienia cyny — odspajanie elementów lutowanych od płytki.
Pierwsza generacja urządzenia ujawniła istotne błędy konstrukcyjne. Jest to naturalna cena bycia pierwszym i nie ukrywamy tego: błędy zostały zidentyfikowane, opisane i stanowią część przekazywanej dokumentacji. Dla partnera budującego reaktor drugiej generacji jest to informacja o wymiernej wartości. Równolegle, zgodnie z pierwotnym planem prac, prowadziliśmy tor badawczy oparty o komorę skrzynkową.
Sterowanie
Proces allotermiczny wymaga innej klasy sterowania niż proces samopodtrzymujący się. Ciepło trzeba doprowadzać w sposób odpowiadający bieżącemu stanowi wsadu, którego skład jest zmienny, a przebieg reakcji nie jest z góry znany.
Zastosowaliśmy układ regulacji nadążnej: algorytm prowadzi wielkość regulowaną za wartością zadaną, która sama zmienia się w czasie w sposób wynikający ze zjawisk zachodzących poza układem regulacji. Warstwę wykonawczą stanowią przemysłowe sterowniki PLC, warstwę nadzoru i wizualizacji — system klasy SCADA. Algorytmy są autorskie.
To jest najbardziej dojrzały element całego dorobku i jedyny, który daje się przenieść poza tę technologię. Kompetencja prowadzenia zmiennego procesu termicznego pod kontrolą nadążną ma zastosowanie w wielu instalacjach przemysłowych, niekoniecznie związanych z odpadami.
Produkt: pozostałość metalonośna
Produktem procesu nie są metale w postaci handlowej. W wyniku zgazowania płytek drukowanych powstaje drobna pozostałość mineralno-metaliczna, w literaturze przedmiotu nazywana charem — zawierająca metale, włókno szklane i popiół, pozbawiona frakcji organicznej.
Jako nadawa trafia ona na separator magnetyczny, gdzie wydzielane jest żelazo. Uzyskany koncentrat kierowany jest do dalszych procesów hydrometalurgicznych, prowadzonych metodami od dawna stosowanymi w metalurgii. Poniżej używamy zamiennie określeń „pozostałość metalonośna” i „char”; to drugie jest terminem technicznym przyjętym w literaturze.
To rozróżnienie jest kluczowe dla oceny biznesowej. Pozostałość wymaga dalszego przetwarzania: rozdrabniania, separacji fizycznej i rafinacji w zakładzie metalurgicznym. Wartość powstaje przede wszystkim na miedzi i metalach szlachetnych, nie na aluminium.
Warunkiem sensownej inwestycji nie jest wykazanie, że reaktor pracuje, tylko uzgodnienie z odbiorcą metalurgicznym specyfikacji techniczno-handlowej produktu.
Powinna ona obejmować minimalną zawartość miedzi, zasady rozliczania złota, srebra i palladu, dopuszczalne zawartości bromu, chloru, ołowiu i cyny, wilgotność, frakcję ziarnową, status odpadowy produktu oraz opłaty przerobowe i potrącenia. Metale obecne w pozostałości i metale płatne to nie to samo. Uważamy to za najważniejszy praktyczny rezultat całego projektu i powtarzamy go każdemu partnerowi.
Największą przewagę w tym modelu daje selekcja wsadu przed procesem: demontaż elementów bateryjnych, kondensatorów i kabli, a następnie kierowanie do reaktora wyłącznie tych frakcji, dla których termiczne odspojenie żywicy realnie podnosi wartość koncentratu. Dlatego naturalnym partnerem dla tej technologii jest przedsiębiorstwo prowadzące rozbiórkę sprzętu elektronicznego — dysponujące własnym, znanym i jednorodnym strumieniem materiału.
Jakie metale wchodzą w grę
O ekonomii tego procesu decydują miedź i metale szlachetne — złoto, srebro, pallad, w mniejszym stopniu platyna. To one tworzą wartość charu i to o nich rozmawia się z zakładem metalurgicznym.
Płytki i elementy montowane niosą jednak także pierwiastki, których znaczenie jest dziś polityczne, nie tylko rynkowe. Miedź, gal, german, metale grupy platynowców oraz lekkie i ciężkie pierwiastki ziem rzadkich znajdują się na unijnej liście siedemnastu surowców strategicznych; tantal, antymon, beryl, ind i hafn — na szerszej liście trzydziestu czterech surowców krytycznych. W praktyce oznacza to:
- tantal — kondensatory tantalowe, powszechne w elektronice profesjonalnej i lotniczej;
- gal — półprzewodniki azotkowe i arsenkowe, w tym moduły nadawczo-odbiorcze radarów;
- german — optyka podczerwieni, czujniki termowizyjne, część układów półprzewodnikowych;
- pierwiastki ziem rzadkich — magnesy trwałe w napędach dyskowych, głośnikach i silnikach wibracyjnych;
- antymon — obecny w samym laminacie, jako składnik układu uniepalniającego współpracującego ze związkami bromu;
- ind i bizmut — wyświetlacze, powłoki, spoiwa niskotopliwe.
Obecność pierwiastka we wsadzie to nie to samo co jego odzysk, a odzysk to nie to samo co rozliczenie handlowe.
Nasz proces usuwa frakcję organiczną i pozostawia fazę metaliczną i mineralną w postaci umożliwiającej dalszą obróbkę — nie prowadzi natomiast selektywnego wydzielania poszczególnych pierwiastków. Tantal, gal czy german pozostają związane w elementach montowanych i w praktyce przemysłowej pozyskuje się je albo przez demontaż komponentów przed procesem termicznym, albo w dedykowanych ścieżkach hydrometalurgicznych po nim. Nie prowadziliśmy badań nad odzyskiem tych pierwiastków i nie przedstawiamy go jako rezultatu projektu.
Wskazujemy je z innego powodu. Wsad, o którym mowa, jest jednocześnie najbogatszym dostępnym w Europie źródłem kilku pierwiastków, których niedobór stał się przedmiotem odrębnych rozporządzeń i planów działania. To określa, w jakim otoczeniu regulacyjnym i cenowym będzie działać podmiot, który podejmie ten temat.
Pył i gaz poprocesowy: co rozwiązane, co otwarte
Wróćmy do wniosku z początku tego tekstu: o wykonalności rozstrzyga ciąg gazowy, a dźwignią jest zmniejszanie jego obciążenia u źródła. Część tej pracy została w projekcie wykonana. Reżim temperaturowy dobrany był tak, by nie wchodzić w zakres sprzyjający syntezie dioksyn i furanów, a synteza tlenków azotu w tych warunkach nie zachodzi. Pył — wymieniany w literaturze wśród głównych barier procesów termicznych dla tego rodzaju odpadu — był w naszej instalacji zatrzymywany w układzie niskotemperaturowego odpylania i uznajemy to zagadnienie za rozwiązane w skali, w jakiej pracowaliśmy. Literatura wskazuje ponadto, że w allotermicznym zgazowaniu parowym lotne zanieczyszczenia, w tym halogenki, gromadzą się w kondensacie wodnym; to obiecujący kierunek, ale nie przeprowadziliśmy badań, które pozwoliłyby nam twierdzić, że go zamknęliśmy.
Ostatni odcinek ciągu gazowego — usuwanie lotnych związków organicznych oraz związków siarki i chloru — pozostaje zagadnieniem otwartym. Pierwotne założenia projektu nie przewidywały prowadzenia badań w tym obszarze; zakładano zastosowanie rozwiązania sprawdzonego komercyjnie w innych zastosowaniach. Praktyka pokazała, że gaz powstający przy zgazowaniu płytek drukowanych, obciążony halogenami, wymaga własnego programu badawczego. Nie przeprowadziliśmy go i nie twierdzimy, że problem jest rozwiązany.
Technologie katalitycznego oczyszczania gazu, badane w tym projekcie jako jeden z możliwych kierunków, rozwijane są dziś niezależnie przez spółkę Oxydea — w innym zastosowaniu, dla innego rodzaju gazu i dla innych branż. Oxydea nie jest stroną rozmów dotyczących dorobku NataLab i nie oferujemy jej technologii jako elementu tego dorobku.
Kontekst: stan techniki
Punktem odniesienia dla założeń projektu było opracowanie zespołu Politechniki Wrocławskiej: Agnieszka Gurgul, Włodzimierz Szczepaniak, Monika Zabłocka-Malicka, Incineration, pyrolysis and gasification of electronic waste, E3S Web of Conferences 22, 00060 (2017), DOI 10.1051/e3sconf/20172200060. To z niego pochodzi cytowane wyżej sformułowanie celu obróbki termicznej oraz wskazanie allotermicznego zgazowania parowego jako kierunku pozwalającego wyeliminować frakcję organiczną bez wysokiego potencjału tlenowego fazy gazowej.
Punktem odniesienia dla stanu na zakończenie prac był przegląd: S. Santos, A. C. Assis, L. Gomes, C. Nobre, P. Brito, Waste Gasification Technologies: A Brief Overview, Waste 1(1), 140–165 (2023), DOI 10.3390/waste1010011.
Porównanie obu opracowań prowadzi do wniosku, który sam w sobie coś mówi o tym rynku: przez pięć lat dzielących te publikacje stan techniki zmienił się nieznacznie. Te same zagadnienia wracały jako nierozwiązane — kontrola nad procesem, pył, oczyszczanie gazu poprocesowego. Urządzenia opisywane w literaturze pozostawały stanowiskami badawczymi jednorazowego przeznaczenia, o pojemności do kilkunastu kilogramów wsadu, w których trudno szukać znamion projektu przygotowywanego z myślą o zastosowaniu komercyjnym. Dopiero ostatnie lata przyniosły prace pilotażowe — omawiamy je niżej.
Co potwierdziła literatura z 2025 roku
Reaktor obrotowy jest najważniejszym pojedynczym dokonaniem tego projektu — i, jak się okazuje, dokonaniem aktualnym. Po latach opisanego wyżej zastoju, w 2025 roku ukazały się dwie prace, które niezależnie od siebie potwierdzają obrany przez nas kierunek. Poniżej omawiamy obie, wraz z różnicami, które są dla oceny naszego dorobku istotniejsze od podobieństw.
Badanie pilotażowe w piecu obrotowym — Fuel, 2025
Najciekawszy punkt odniesienia pojawił się cztery lata po uruchomieniu naszego reaktora. Zespół z Henan Polytechnic University i Wuhan University of Technology opublikował badanie pilotażowe nad przetwarzaniem płytek drukowanych w piecu obrotowym.
Currently, most studies have been conducted at the laboratory scale with limited pilot- or industrial-scale experiments. (…) There is a significant gap between theoretical research and practical applications.Y. Zhu, X. Wen, W. Zhang, F. Shen, Y. Cao, Pilot study on pyrolytic utilization of WPCB based on a rotary kiln, Fuel, 2025
Ich wybory konstrukcyjne zbiegają się z naszymi w punktach, które uznaliśmy za rozstrzygające: komora obrotowa jako naczynie procesowe, stała niska prędkość obrotowa dla równomiernego ogrzania wsadu, ogrzewanie zewnętrzne — czyli praca allotermiczna — i zakres temperatur rekomendowany do zastosowań przemysłowych. To niezależne potwierdzenie kierunku.
Trzy różnice, które są istotniejsze od podobieństw
- Wsad. Materiałem w badaniu z 2025 roku były odpady produkcyjne z fabryki płytek, rozdrobnione poniżej 0,5 mm, z których cząstki miedzi i cyny usunięto wcześniej płukaniem. Wsad jednorodny, czysty i pozbawiony metali; badanie dotyczy zagospodarowania frakcji niemetalicznej, nie odzysku metali. Nasz reaktor pracował na rzeczywistych, wielowarstwowych płytkach z zamontowanymi elementami — na materiale, o który toczy się gra rynkowa.
- Cel procesu. Tamten układ produkuje olej i gaz o wartości opałowej; maksymalna wydajność frakcji ciekłej wyniosła 22,4 procent masy. My szliśmy w stronę przeciwną — prowadzimy zgazowanie, a nie pirolizę, właśnie po to, żeby olejów i smół nie wytwarzać. W instalacji nastawionej na metale każdy procent frakcji ciekłej jest obciążeniem ciągu gazowego, nie produktem.
- Skala. Ich instalacja pilotażowa pracowała na wsadzie 5 kg. Nasza komora ma 2,7 metra długości i metr średnicy wewnętrznej. Powtarzalne kampanie prowadziliśmy przy wsadzie rzędu kilkudziesięciu kilogramów; próby przy wypełnieniu sięgającym 200 kg powtarzalność traciły, co przypisujemy zidentyfikowanemu błędowi konstrukcyjnemu pierwszej generacji urządzenia. Reaktor był rozwiązaniem pierwszego podejścia — zbudowanym po to, żeby się przekonać, czego jeszcze nie wiemy.
Odzysk miedzi w piecu obrotowym — RSC Advances, grudzień 2025
Druga praca dotyczy odzysku miedzi z laminatów miedziowanych w niskotemperaturowym piecu obrotowym. Autorzy uzasadniają nowatorstwo swojego podejścia zdaniem, które przytaczamy bez komentarza.
Currently, studies on the separation of metals and non-metals from WPCB or WCCL are mainly carried out in fixed-bed reactors, and there are no public reports on rotary furnaces.M. Tian, X. Zhang, High-efficiency and environmentally friendly copper recovery from waste copper clad laminate and its pyrolysis behavior through a novel low-temperature rotary furnace process, RSC Advances 15, 48498 (2025)
Zdanie pochodzi z pracy recenzowanej, przyjętej do druku pod koniec listopada 2025 roku. Nasz reaktor obrotowy pracował od 2021.
Opis przewag pieca obrotowego w tej publikacji odpowiada rozwiązaniu, które zastosowaliśmy: elementy zabierakowe podnoszą materiał do najwyższego punktu, skąd opada on wzdłuż złoża, a wsad nie tylko obraca się, lecz także przemieszcza i zderza — co intensyfikuje wymianę ciepła i zapewnia dokładne wymieszanie. Autorzy podkreślają też, że proces nie wymaga wcześniejszego rozdrabniania materiału. To również było naszym założeniem.
Stopień wypełnienia komory jako parametr pierwszego rzędu
Jest w tej pracy jeszcze jedna informacja, którą traktujemy jako lekcję dotyczącą naszego własnego niepowodzenia. Stopień wypełnienia komory okazał się parametrem pierwszego rzędu, a wartość optymalna wskazana przez autorów to około 52 gramy na litr objętości reaktora. Dla naszej komory odpowiadałoby to wsadowi rzędu 110 kg. Nasze powtarzalne kampanie mieściły się poniżej tej wartości, a próby przy wypełnieniu bliskim 200 kg — czyli około dwukrotnie powyżej — powtarzalność traciły. Zbieżność jest uderzająca i porządkuje obraz: część tego, co przypisywaliśmy wyłącznie konstrukcji urządzenia, ma prawdopodobnie charakter ogólniejszy i jest dziś opisana w literaturze.
Dokumentacja z 2020 i 2021 roku
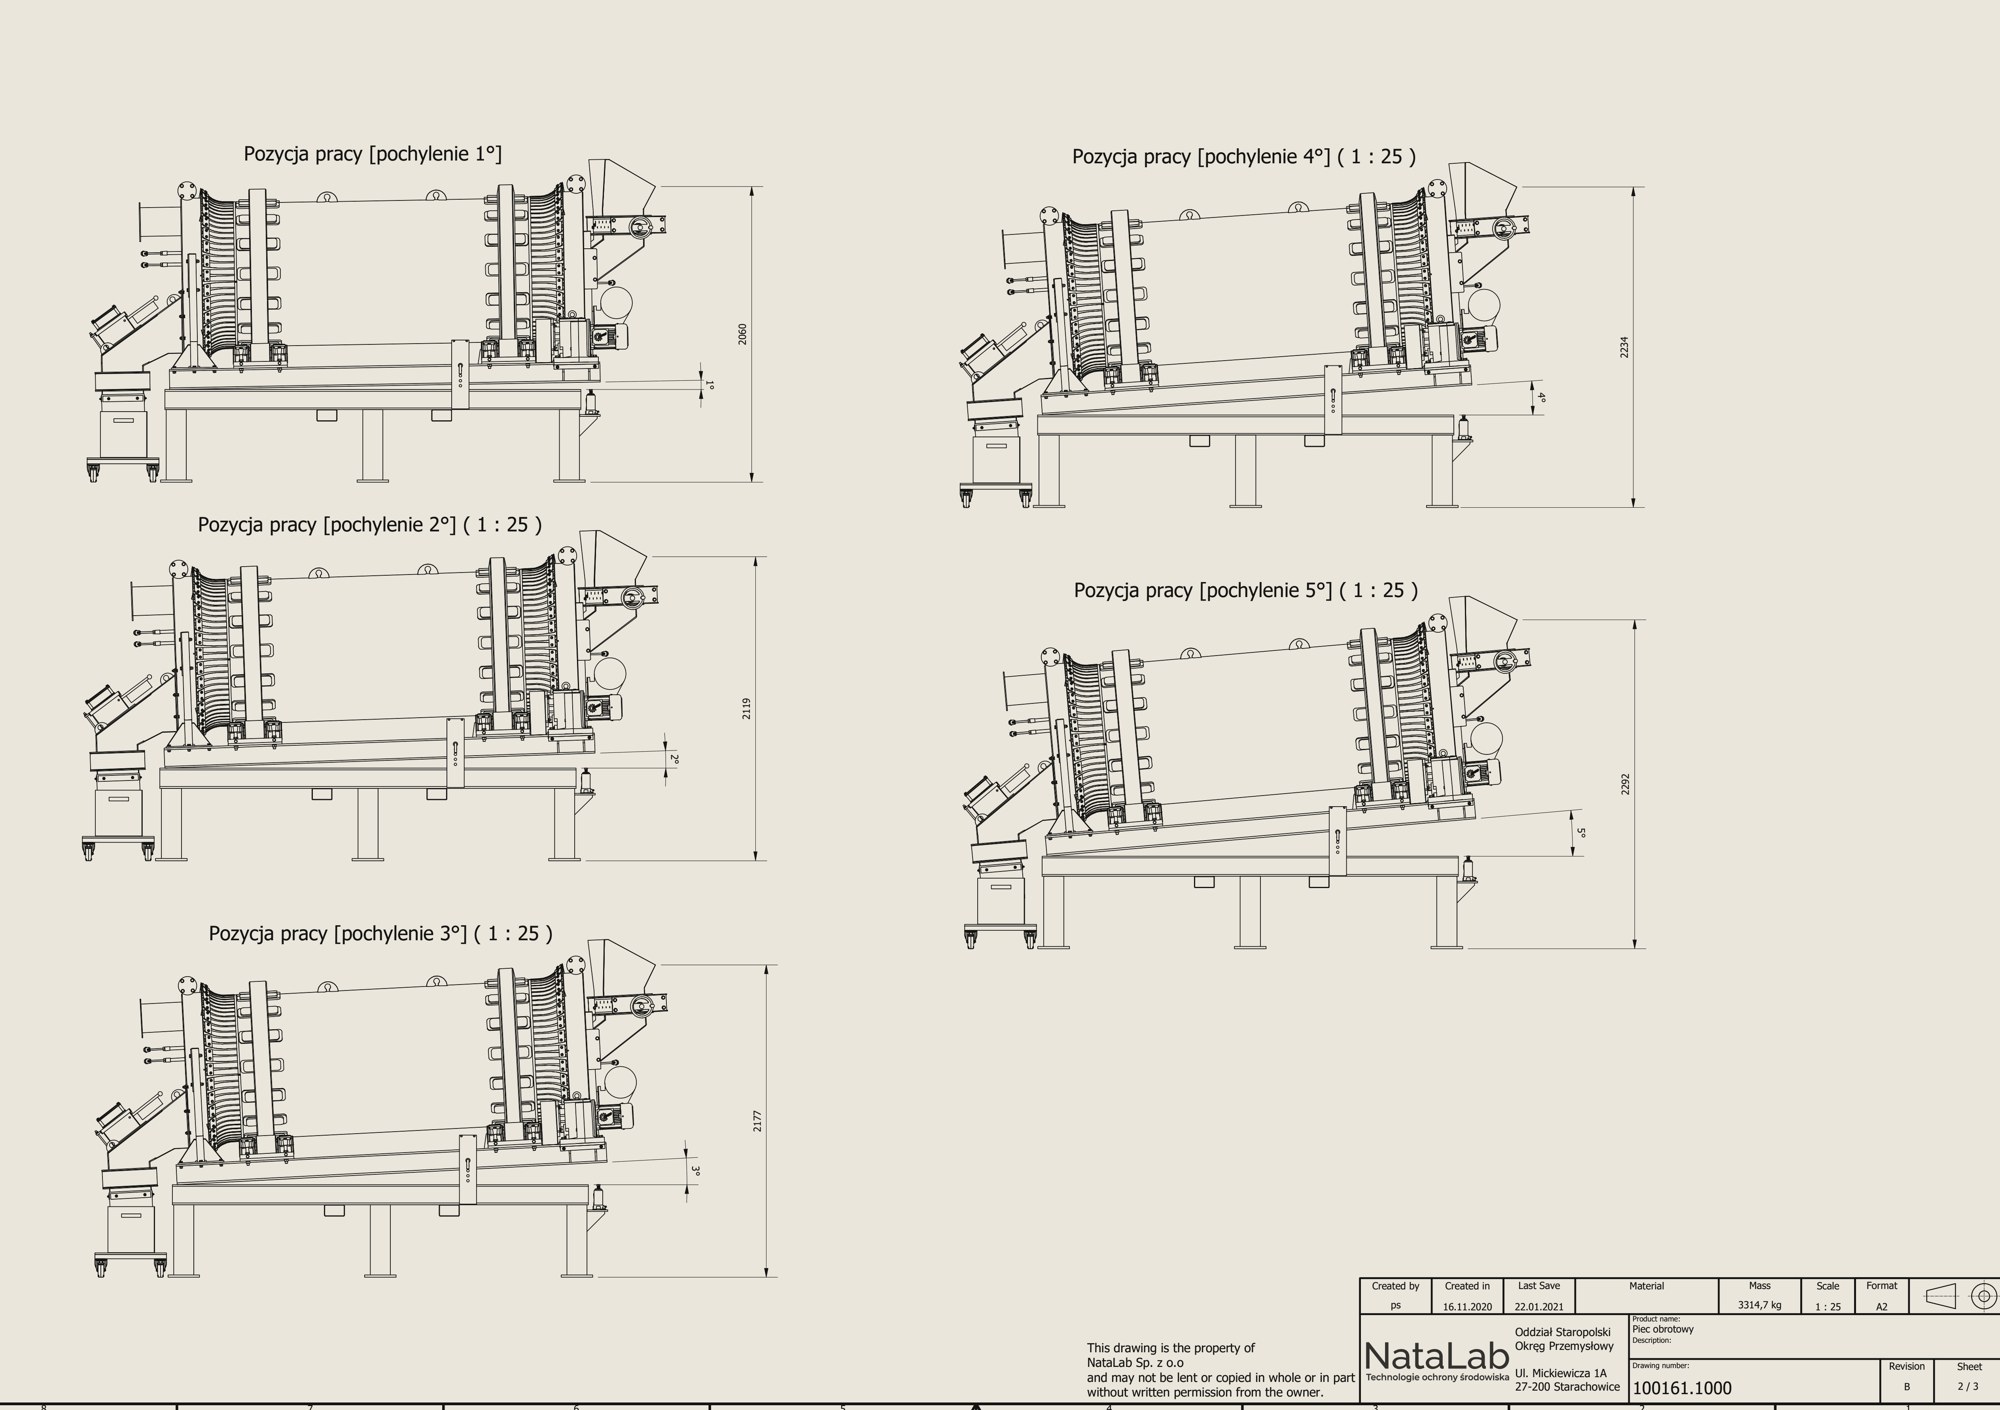
Poniższy arkusz pochodzi z dokumentacji konstrukcyjnej reaktora i jest datowany na listopad 2020 oraz styczeń 2021 — czyli na cztery i pięć lat przed obiema omówionymi wyżej publikacjami.
Co to oznacza dla partnera
Ten dorobek nie jest technologią gotową do wdrożenia i nie przedstawiamy go jako takiej. Jest zbiorem rozwiązanych zagadnień, opisanych błędów konstrukcyjnych, danych pomiarowych i kompetencji, zgromadzonym w projekcie o budżecie przekraczającym 1 mln EUR — w dziedzinie, w której przejście od stanowiska laboratoryjnego do skali pilotażowej wciąż jest przedmiotem publikacji naukowych.
Nie twierdzimy, że pozostajemy jedyni. Twierdzimy, że kierunek obrany w 2017 roku i zrealizowany w 2021 jest dziś potwierdzany niezależnie, że przeszliśmy ten etap wcześniej, w naczyniu o rząd wielkości większym i na nieporównanie trudniejszym wsadzie — i że wiemy, gdzie w tym etapie są pułapki. To ostatnie jest przedmiotem rozmowy.
Dla przedsiębiorstwa przetwarzającego elektronikę jest to punkt wyjścia bliższy celu niż start od zera. Dla podmiotu budującego projekt badawczy jest to opisany komponent o określonym poziomie gotowości wraz z gotowym zakresem prac. Dla inwestora jest to aktywo, którego wartość zależy od tego, czy znajdzie właściciela przemysłowego.